卖水分仪这些年,打交道最多的两个行业,一个是化工,一个是锂电。化工客户问得最多的是"准不准",锂电客户开口第一句往往是另一个画风:"下限多少?能不能测到 1ppm?"
一开始不习惯。水分测个几百 ppm 在多数行业已经算精密活儿了,锂电人为什么把数字咬得这么死?
后来看的行业数据多了,就明白了。2026 年 9 月底刚出的一份行业报告里有个数字:锂离子电池电解液的水分检测,已经占到了卡尔费休水分仪整体市场将近三成的份额,年采购量增速超过 24%。整个锂电行业都在为同一件事买单——把水从电池里赶出去,并且证明它真的被赶出去了。
锂电怕水不是洁癖,是一环扣一环的化学反应。
电解液里的锂盐主流是六氟磷酸锂(LiPF₆),它遇到水的反应写出来很简单:
LiPF₆ + H₂O → LiF + PF₅ + 2HF
麻烦就麻烦在产物上。PF₅ 和 HF 都是"拆家"型的:HF 会腐蚀正负极极片和铜铝集流体,让金属离子溶出,电芯自放电加重;SEI 钝化膜被反复破坏又反复重构,每次重构都在消耗活性锂——反映到用户手上,就是循环寿命肉眼可见地缩水。
还有一条更危险的支线:水分水解持续产气,电芯内部压力升高。软包鼓包、硬壳漏液都是轻的,胀气电芯在高温充放电工况下是热失控的隐患。
这笔账行业里算得很细:电解液水分每高出 10ppm,电池循环 1000 次后的容量保持率大约要掉 8%。对按几千次循环做质保的动力电池来说,这就是成本和安全的双重红线。
锂电行业对水分的内控限值,不同企业、不同材料体系差异不小,下面是行业里比较常见的口径,可以当参考系用:
| 环节 / 材料 | 常见内控限值 |
|---|---|
| 电解液(消费类电芯) | ≤20 ppm |
| 电解液(动力 / 储能电芯) | ≤10 ppm |
| 三元正极材料 | <100 ppm |
| 磷酸铁锂正极 | <400 ppm |
| 负极石墨 | 多数按 50~150 ppm 内控 |
| 隔膜 | 各家差异最大,几十到几百 ppm 都有 |
| 注液前极片 / 卷芯 | ≤50 ppm 级别,越薄越好 |
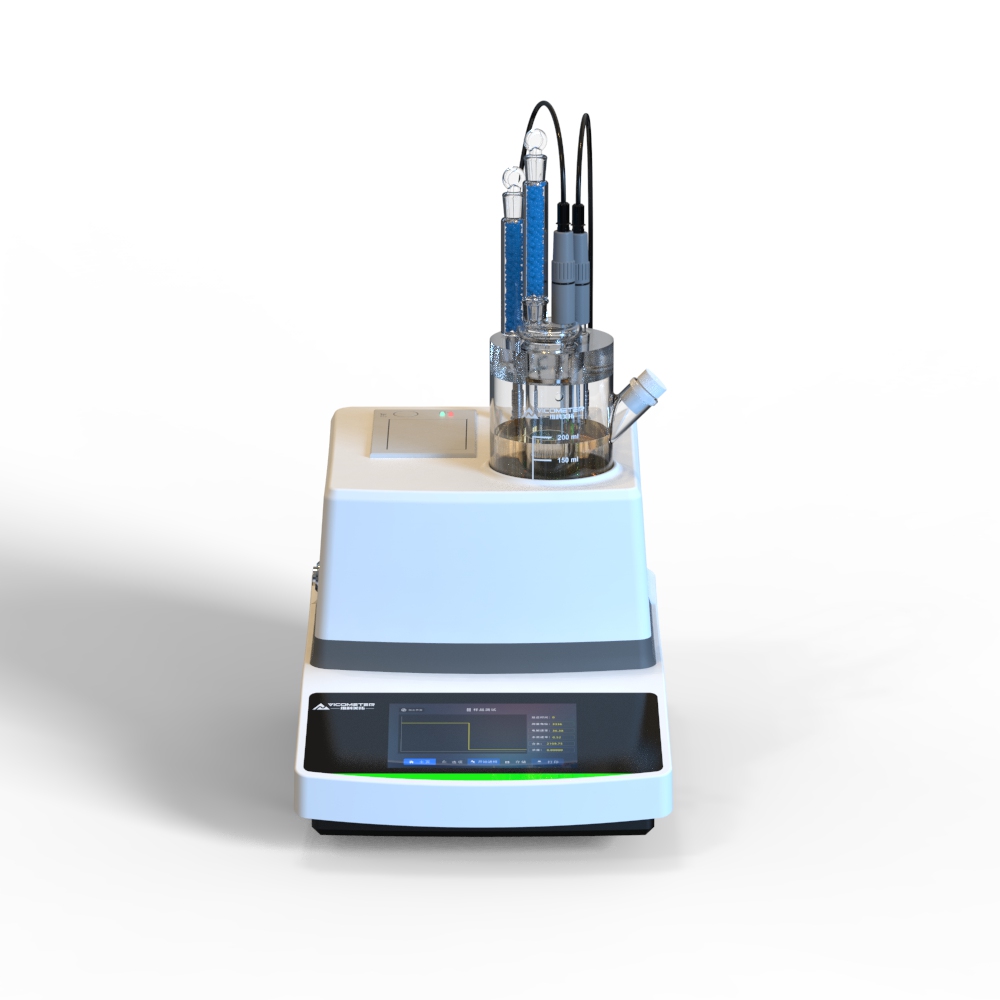
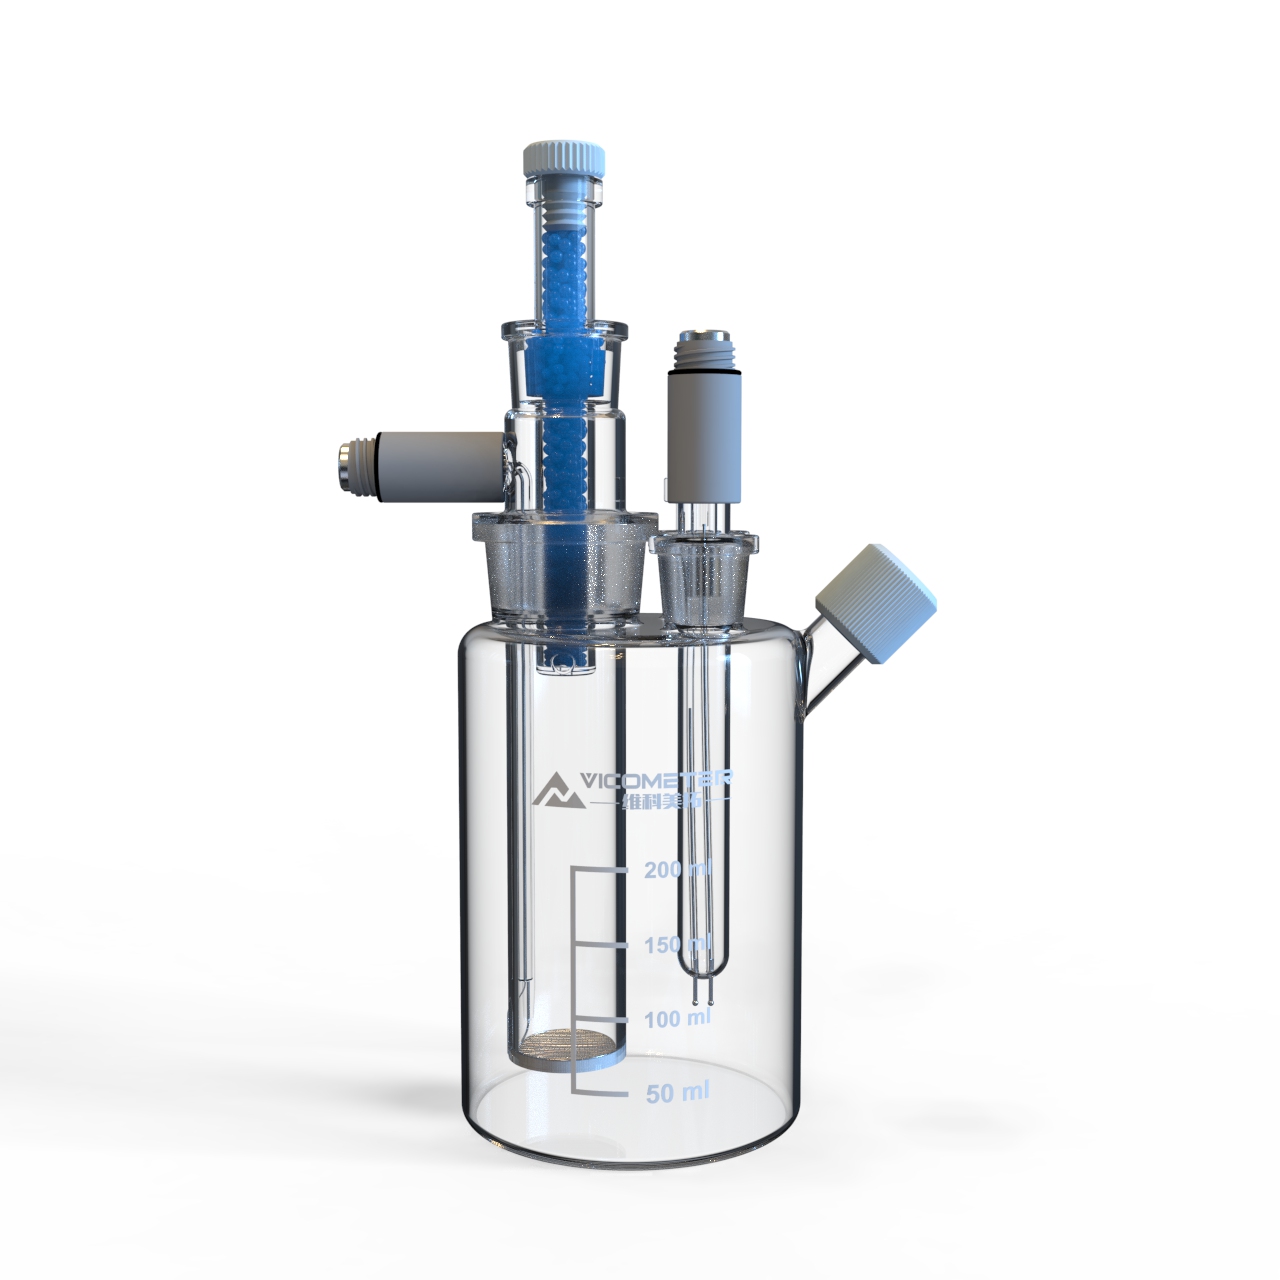
注意最后一行。极片和电解液是两条完全不同的检测路线——电解液是液体,可以直接进样;极片、粉体、隔膜这类固体样品不溶于卡氏试剂,得靠卡氏炉把水分蒸出来再送进滴定池。这两种方法在锂电车间里是并存的,缺一不可。
很多新入行的工程师有个直觉:水分高?升温烤呗。
恰恰是这里最容易翻车。极片烘烤超过 120℃(尤其冲到 140℃),粘结剂 PVDF 的分子链运动会加剧,从非晶态向晶态转变——极片剥离强度下降,后续充放电过程中没法缓冲活性物质的体积膨胀,粘结性能直接变脆失效。再往上烤,铝箔强度下降、高镍材料表面残锂加速分解,属于把好材料烤成了次品。
所以正路子不是"烤狠一点",而是烘烤工艺 + 水分检测配合作业:烤完测,不达标调整工艺再烤,而不是拿温度硬怼。这也是为什么锂电车间里水分仪的开机率出奇地高——它不是抽检用的摆设,是每批都要过的关卡。
给锂电行业配水分仪,判断逻辑其实很简单,就一条:样品能不能溶进卡氏试剂。
实操上还有几个锂电行业特有的讲究:取样尽量在手套箱或低湿环境里完成(实验室湿度建议压到 10%RH 以下),进样用无水注射器,样品取出来立即密封送检——极片在潮湿空气里放十分钟,吸回来的水就够把数据带偏了。
锂电行业把水分管控做到 ppm 级,本质上是被安全问题和质保成本逼出来的。前面市场报告里那个"三成份额"的数字,背后是整个行业对检测数据的依赖在加深——水分仪在锂电厂里的角色,已经从"实验室设备"变成了"产线质检刚需"。
如果您的产线正在选型,先想清楚两件事:测什么形态的样品,内控线卡在多少 ppm。前者决定仪器形态(库仑法主机 / 卡氏炉 / 组合),后者决定精度档位。这两问有了答案,选型就成了一道填空题。
*本文为行业应用科普内容,表中限值为行业常见内控口径,具体指标请以您所在企业的质量体系文件及材料供应商技术协议为准。*
*维科美拓(VicoMeter)提供卡尔费休库仑法水分测定仪、卡氏炉进样方案及配套电极试剂,面向锂电、化工、医药等行业提供选型与技术支持,可通过官网联系页获取方案咨询。*
您近期浏览过的产品